Estrategias de diseño sanitario y prevención en recipientes de proceso
En la industria farmacéutica y biotecnológica, la contaminación cruzada en lotes de producción representa pérdidas económicas sustanciales, reprocesos costosos y riesgos de cumplimiento normativo ante organismos como la FDA o la COFEPRIS. Cuando los residuos de un principio activo (API), biofilms bacterianos o detergentes quedan atrapados en las paredes o accesorios de un recipiente, la integridad de los lotes posteriores se ve gravemente comprometida.
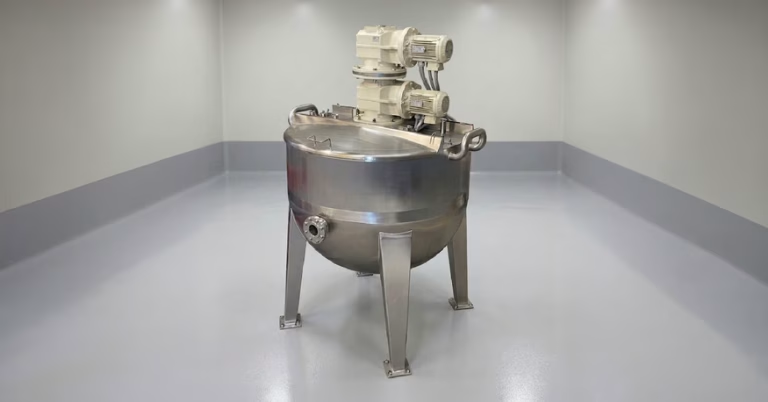
Los tanques asépticos farmacéuticos deben diseñarse y fabricarse bajo estrictos criterios de ingeniería sanitaria para garantizar una limpieza absoluta y evitar la proliferación de microorganismos o la retención de producto.
Principales fuentes de contaminación cruzada en tanques de proceso
La causa de una contaminación no siempre radica en un fallo operativo durante la producción; con frecuencia, se debe a deficiencias en el diseño mecánico del recipiente o a un desgaste de los componentes sanitarios.
1. Rugosidad superficial y microgrietas
Las imperfecciones en las láminas de acero inoxidable o soldaduras mal pulidas crean zonas donde las bacterias o partículas se adhieren mecánicamente. Estas cavidades impiden que las soluciones de lavado penetren adecuadamente, favoreciendo el desarrollo de biofilms.
2. Puntos muertos (Dead Legs) en tuberías y conexiones
Se considera punto muerto a cualquier área no purgada o sección de tubería donde el fluido de limpieza no puede circular libremente con régimen turbulento. La norma ASME BPE (Bioprocess Equipment) establece límites estrictos para la relación entre la longitud y el diámetro de las ramificaciones (regla L/D).
3. Sellos mecánicos y empaquetaduras degradadas
Los elastómeros utilizados en las conexiones clamp, escotillas y sellos del eje de agitación sufren degradación por el uso continuado de vapor de esterilización (SIP) o agentes químicos de limpieza. Un empaque agrietado o desgastado se convierte en un foco incontrolable de contaminación.
4. Drenaje incompleto del recipiente
Si el fondo del tanque no cuenta con una inclinación o geometría adecuada (como fondos dishead o cónicos compensados) y una válvula de fondo sin zonas muertas (Zero Dead Leg Valve), quedarán remanentes de producto o condensados al finalizar el ciclo.
Soluciones técnicas para eliminar el riesgo de contaminación
Para erradicar la contaminación cruzada en recipientes farmacéuticos, es necesario aplicar medidas de ingeniería preventiva centradas en el diseño aséptico y en la automatización del lavado.
Acabado superficial y electropulido
El acero inoxidable 316L utilizado en aplicaciones farmacéuticas debe someterse a procesos de pulido mecánico seguido de electropulido. Este tratamiento no solo reduce la rugosidad superficial a niveles de $Ra \le 0.4 \ \mu\text{m}$ ($16 \ \mu\text{in}$), sino que enriquece la capa pasiva de cromo en la superficie, incrementando la resistencia a la corrosión y facilitando la removilidad de residuos.
Integración de sistemas de limpieza en sitio (CIP)
El lavado manual introduce un alto margen de error humano y variabilidad en los resultados. La implementación de sistemas de limpieza CIP (Clean-in-Place) automatizados garantiza la aplicación uniforme de parámetros críticos:
- Acción mecánica: Impacto del fluido a través de bolas de spray dinámicas o estáticas.
- Agentes químicos: Concentración exacta de detergentes alcalinos y ácidos.
- Temperatura y tiempo: Control preciso para la degradación de residuos orgánicos e inorgánicos.
Válvulas y conexiones de diseño aséptico
Sustituir las conexiones roscadas o bridadas convencionales por racores sanitarios tipo Tri-Clamp según la norma ASME BPE. Asimismo, la instalación de válvulas de diafragma en el drenaje inferior asegura un cierre hermético a ras de pared interna, eliminando cualquier estancamiento.
Cumplimiento de estándares sanitarios en la fabricación de equipos
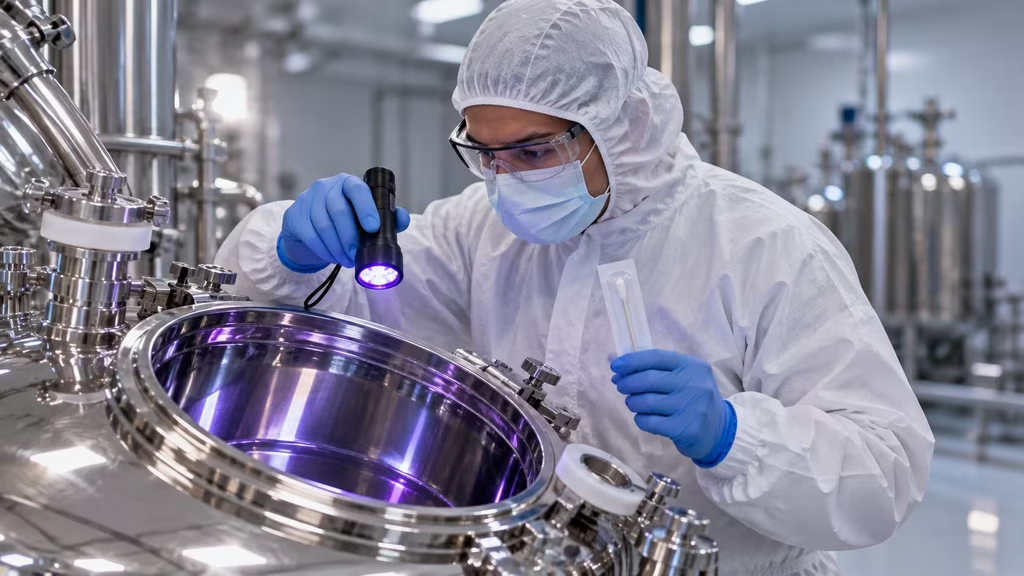
La selección del fabricante determina la viabilidad de certificación del equipo bajo las Guías de Buenas Prácticas de Fabricación (cGMP). Cada soldadura realizada en un tanque aséptico debe ser inspeccionada mediante boroscopia interna para verificar la penetración completa y la ausencia de oxidaciones o descoloración (soplo de gas).
Al evaluar el desarrollo de tanques asépticos farmacéuticos y reactores sanitarios, es indispensable contar con carpetas de validación que incluyan certificados de rugosidad, trazabilidad de materiales (MTR) y pruebas de hermeticidad.
Si tu planta enfrenta problemas recurrentes de limpieza o requiere adecuar sus recipientes a normativas internacionales, puedes consultar nuestras capacidades de rediseño y actualización en la sección de soluciones de fabricación e ingeniería de procesos.
Preguntas frecuentes sobre contaminación en recipientes sanitarios
¿Qué valor de rugosidad (Ra) se requiere para un tanque de proceso farmacéutico?
El estándar internacional ASME BPE exige un acabado de contacto con el producto no mayor a $Ra = 0.38 \ \mu\text{m}$ ($15 \ \mu\text{in}$) para superficies electropulidas (clasificación SF4).
¿Por qué las conexiones roscadas están prohibidas en tanques farmacéuticos?
Las roscas crean cavidades microscópicas donde el producto se atrapa inevitablemente. Estas zonas son imposibles de limpiar o esterilizar mediante sistemas CIP/SIP, convirtiéndose en focos bacterianos.
¿Con qué frecuencia se deben reemplazar las empaquetaduras de un tanque aséptico?
Depende del número de ciclos térmicos de esterilización por vapor (SIP). Sin embargo, se recomienda establecer un programa de mantenimiento preventivo para sustituirlas periódicamente antes de que muestren signos de deformación o agrietamiento.